perché sia il serbatoio del vuoto che quello dello spruzzo sono essenziali nella linea di estrusione di tubi in PE?
Nella linea di estrusione di tubi in PE, perché sono essenziali sia il serbatoio dell'acqua sottovuoto che quello dell'acqua nebulizzata?
Linea di estrusione di tubi in PE: ruoli del serbatoio dell'acqua sotto vuoto e del serbatoio dell'acqua spray
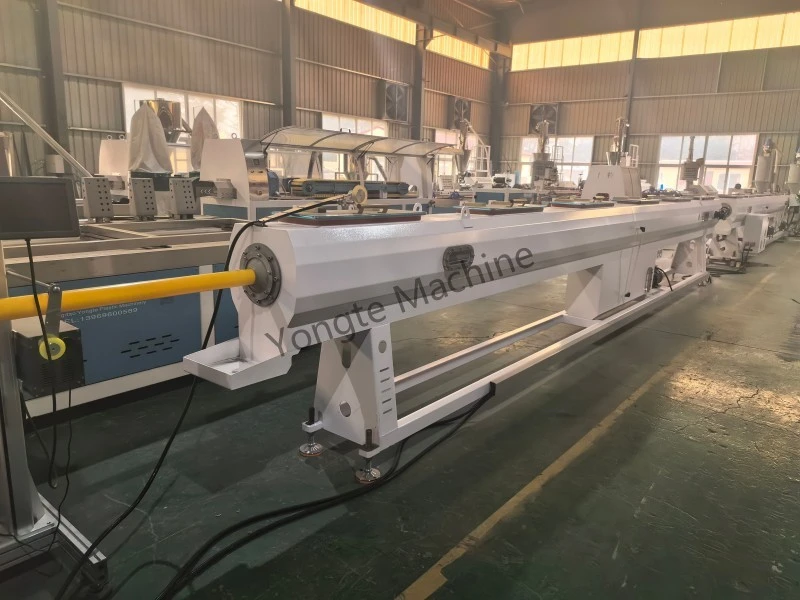
Quando i tubi in PE vengono estrusi dallo stampo, si trovano in uno stato fuso e ammorbidito ad alta temperatura, privi di diametro esterno e circolarità fissi; pertanto, una formatura e un raffreddamento rapidi sono essenziali per evitare che i tubi collassino, si deformino o si discostino dalle tolleranze dimensionali specificate. Il serbatoio dell'acqua a vuoto esegue l'impostazione e la modellatura del diametro, mentre il serbatoio dell'acqua a spruzzo continua il processo di raffreddamento; i due sistemi svolgono ruoli funzionali distinti.

1. Serbatoio dell'acqua sotto vuoto (serbatoio sotto vuoto a diametro costante, sezione di formatura del nucleo)
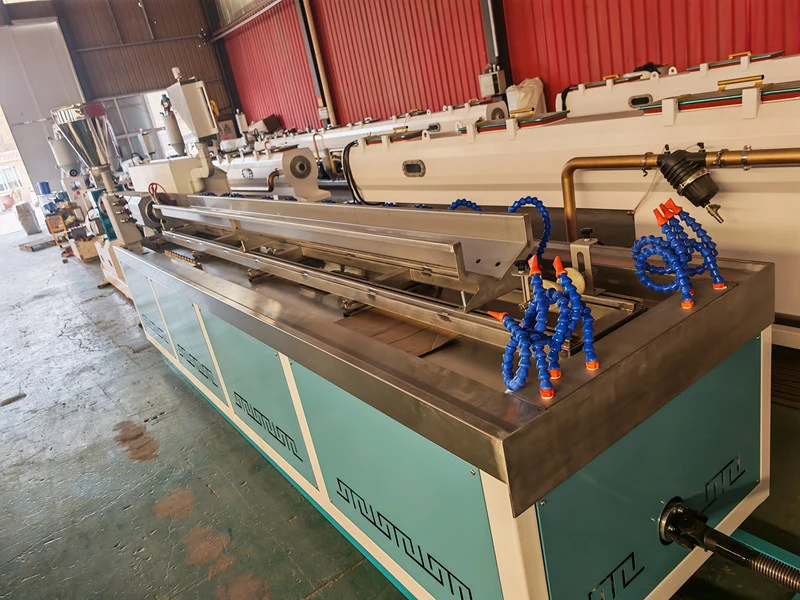
Funzione: "aspirare" il tubo flessibile in PE, fissarne il diametro esterno e la circolarità e contemporaneamente eseguire il raffreddamento preliminare. Principio: il serbatoio dell'acqua viene riempito con acqua e all'interno viene creato un vuoto, con conseguente pressione negativa all'interno del serbatoio; la parete esterna del tubo viene quindi premuta saldamente contro la parete interna del manicotto di raccordo diametrale mediante la pressione atmosferica, che espande forzatamente il tubo in PE fuso fino al suo diametro esterno standard, garantendo che il tubo mantenga la sua circolarità senza appiattirsi.
· Subito dopo aver lasciato la filiera, il materiale del tubo è ad alta temperatura e rimane morbido; in questa fase, è necessario evitare il versamento improvviso e di grandi volumi di acqua fredda, poiché ciò causerebbe un rapido raffreddamento della superficie mentre l'interno rimane fuso, portando potenzialmente a elevate tensioni interne, fessurazioni e deformazione della parete del tubo.
· La temperatura dell'acqua nella camera a vuoto viene generalmente mantenuta tra 30 e 50 °C; l'acqua calda viene utilizzata per modellare, dissipando gradualmente il calore.
· Il bloccaggio del diametro esterno mediante pressione negativa del vuoto è la stazione più critica per garantire le tolleranze dimensionali del materiale del tubo e prevenire l'ovalizzazione.
· Contemporaneamente, il velo d'acqua avvolge la tubazione, garantendo un primo raffreddamento che favorisce la formazione di uno strato solido di pelle sulla superficie del tubo; questo strato conferisce una rigidità sufficiente per prevenire il collasso del tubo.
In assenza di un serbatoio dell'acqua sotto vuoto, il tubo in PE estruso diventerà morbido e cedevole, presenterà diametri esterni incoerenti e mostrerà un'ovulazione eccessiva, rendendo impossibile soddisfare le dimensioni standard nazionali.

2. Serbatoio dell'acqua nebulizzata (serbatoio dell'acqua di raffreddamento, sezione di raffreddamento posteriore)
Funzione: Per ottenere un raffreddamento profondo e prolungato, portando l'intero tubo ad una temperatura prossima alla temperatura ambiente. Dopo la formatura sotto vuoto, la parete esterna del tubo si è già solidificata, ma la temperatura interna della parete del tubo rimane elevata e lo strato centrale rimane morbido; di conseguenza il tubo si deformerà comunque sotto stress meccanico. La camera di nebulizzazione utilizza acqua nebulizzata ad alta pressione per spruzzare uniformemente la parete esterna del tubo da tutti i lati, dissipando continuamente il calore interno della parete del tubo:
· Irrorazione zonale multistadio, con temperatura dell'acqua più bassa (temperatura ambiente);
· Applicare uno spruzzo uniforme da tutti i lati per evitare la flessione del tubo causata dal raffreddamento unidirezionale;
· Ridurre gradualmente la temperatura complessiva del materiale del tubo finché l'intera parete del tubo non si è completamente indurita e il tubo entra nella macchina di estrazione;
· Rispetto al raffreddamento ad immersione, il raffreddamento a spruzzo è meno incline a far aderire le bolle alle pareti del tubo, fornisce un raffreddamento più uniforme e determina minori tensioni interne nel materiale delle tubazioni.
Se viene utilizzata solo una camera a vuoto e non è presente alcuna camera di nebulizzazione, la temperatura nella regione centrale del tubo sarà elevata, provocando l'allungamento e la deformazione del tubo sotto le forze di trazione; dopo il taglio tende a rimbalzare e a piegarsi.

riassumere
Serbatoio sotto vuoto = principalmente per la modellatura, con raffreddamento moderato: al tubo viene applicata una pressione negativa per garantire il diametro esterno e la rotondità;
Serbatoio dell'acqua nebulizzata = Principalmente per il raffreddamento, con stabilizzazione ausiliaria: raffreddare e indurire completamente i materiali delle tubazioni dall'esterno verso l'interno per evitare successive deformazioni.
Pertanto, questi due processi sono passaggi chiave sequenziali e funzionalmente complementari nel processo di stampaggio per estrusione di tubi in PE; l'assenza dell'uno o dell'altro renderebbe impossibile produrre tubi in PE che soddisfino le specifiche di precisione dimensionale e di prestazione meccanica richieste. Di conseguenza, entrambi sono componenti indispensabili della configurazione della linea di produzione.
Notizie correlate
- Vantaggi dei tubi di irrigazione in gomma rispetto ai tubi di irrigazione tradizionali
- Yongte può fornire un servizio di progetto chiavi in mano per l'impianto di decking WPC?
- Macchina per legname di plastica solida riciclata da 200x50 mm Testata con successo
- La macchina per la produzione di colonne Yongte WPC con coestrusione è stata testata con successo
- Come si possono utilizzare gli scarti della pellicola plastica per produrre prodotti compositi legno-plastica (WPC)?
- Impostazione della temperatura della macchina per estrusione WPC
Lasciami un messaggio