Cause di frattura improvvisa della vite durante il funzionamento dell'estrusore granulatore WPC
Cause di frattura improvvisa della vite durante il funzionamento dell'estrusore granulatore WPC
Cause di frattura improvvisa durante il funzionamento del blocco filettato bivite parallelo (blocco di compressione/blocco di trasporto)
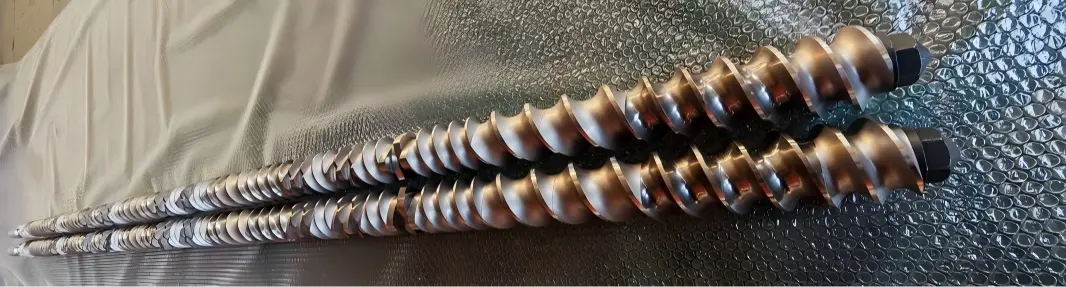
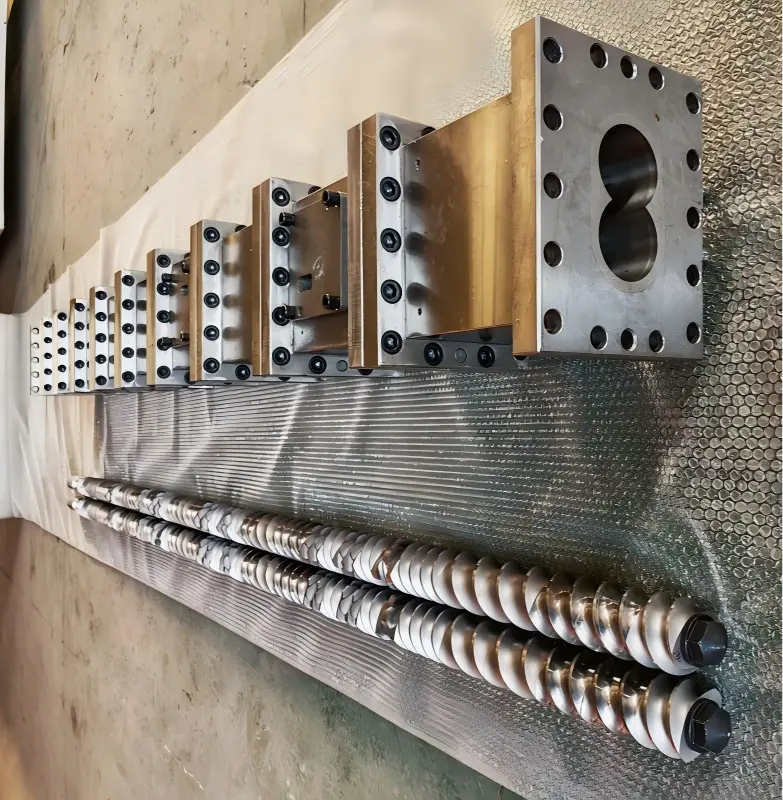
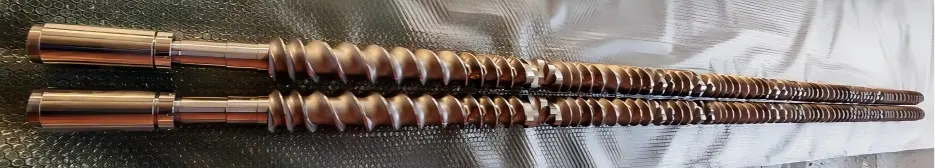
L'estrusore di granulazione Yongte WPC è dotato di un estrusore bivite parallelo, in cui le viti sono costituite da un albero centrale e blocchi filettati modulari. I materiali dei blocchi filettati selezionati sono WR4 o WR7, che garantiscono un'eccellente resistenza all'usura e alla corrosione; di conseguenza, le viti mostrano una durata eccezionale in queste condizioni operative. Durante la produzione, tuttavia, i blocchi filettati sono continuamente sottoposti a sollecitazioni combinate di taglio, compressione e attrito. Se si verifica qualche anomalia in questi processi, può provocare un'improvvisa rottura dei blocchi filettati, causando direttamente l'arresto della linea di produzione e con conseguenti notevoli perdite di tempi di inattività e costi di manutenzione per l'azienda. Le sezioni seguenti analizzano sistematicamente le potenziali cause di rotture improvvise per frattura nei blocchi filettati degli estrusori bivite paralleli.
La frattura dei componenti filettati paralleli a doppia vite dell'estrusore del granulatore WPC rappresenta una modalità di frattura fragile; raramente è causato da un singolo fattore come un sovraccarico istantaneo, ma piuttosto è il risultato degli effetti combinati di difetti del materiale, concentrazione di sollecitazioni e carichi d'urto operativi. Queste cause possono essere classificate in quattro categorie principali: il materiale stesso, i processi di lavorazione e assemblaggio, le condizioni di produzione e funzionamento e i malfunzionamenti delle apparecchiature.
Differenze: la frattura coinvolge tipicamente pezzi frammentati con una superficie di frattura fragile e nessuna deformazione plastica significativa; l'usura si manifesta con un graduale assottigliamento; Il cedimento torsionale è solitamente causato dal superamento del limite di coppia consentito per la vite.
1、Difetti dei materiali e del trattamento termico
1. Il trattamento termico non è riuscito
Lo strato nitrurato è troppo spesso, con conseguente elevata fragilità; il materiale di base non è sufficientemente rinvenuto, lasciando tensioni interne residue; in seguito all'esposizione al calore operativo, queste sollecitazioni vengono rilasciate, portando alla frattura diretta;
Crepa da tempra: durante il processo di tempra del grezzo si sono generate micro-fessure; tali crepe non sono state rilevate durante l'ispezione in fabbrica, ma si sono propagate durante il funzionamento, provocando una frattura istantanea.
2. Inclusioni, porosità o cavità della materia prima: inclusioni interne o cavità da ritiro nelle parti forgiate o fuse costituiscono difetti intrinseci. In condizioni operative normali, lo stress è concentrato in questi siti di difetto; qualsiasi fluttuazione può causare la rottura istantanea di questi difetti.
3. Selezione errata del materiale: è stata erroneamente utilizzata una formulazione ad alto contenuto di carica (fibra di vetro, carbonato di calcio, nero di carbonio) con l'acciaio nitrurato ordinario; su acciai per lavorazioni a caldo senza molibdeno è stata applicata una formulazione ad alta resistenza alla corrosione, con conseguente erosione del substrato e formazione di microfessure.
L'estrusore per granulazione Yongte WPC è dotato di vite e cilindro di alta qualità, quindi non si danneggerà a causa di difetti dei materiali e del trattamento termico. il nostro materiale per viti è WR4, WR4 è un materiale in lega resistente all'usura ad alte prestazioni, utilizzato principalmente nella produzione di componenti chiave di apparecchiature industriali, in particolare negli estrusori bivite, componenti di miscelazione e altri campi. Inoltre, WR4 può rafforzare ulteriormente le proprietà superficiali attraverso il processo di nitrurazione superficiale o spruzzatura di carburo di tungsteno per formare uno strato resistente all'usura di spessore 0,1~0,3 mm, con durezza fino a HV1200~1500, adatto per la lavorazione di materie prime contenenti riempitivi ad alta durezza (come polvere di quarzo e polvere di metallo).
2、Assemblaggio meccanico e analisi delle sollecitazioni strutturali
1. Precarico assiale eccessivo: Il blocchetto filettato è fissato da un dado di bloccaggio; se il precarico è impostato troppo alto, il blocco filettato è sottoposto ad una pressione statica elevata e continua; in seguito al riscaldamento, l'effetto della dilatazione termica si sovrappone a questa condizione, facendo sì che lo sforzo di compressione interna superi il limite di frattura del materiale.
Il gioco assiale tra le due viti è fondamentale: se il gioco è troppo piccolo, le viti si dilatano a causa del calore, provocando la compressione e la frattura delle facce terminali dei blocchi filettati.
2. Concentrazione delle tensioni nella sede della chiavetta/nel foro interno: gli spigoli vivi o i raccordi eccessivamente piccoli della sede della chiavetta nel foro interno costituiscono punti di concentrazione delle tensioni; un accoppiamento troppo stretto della chiave può provocare microfessurazioni nella tacca della chiavetta, che poi continuano a propagarsi.
3. La superficie di accoppiamento filettata non è uniforme o contiene oggetti estranei; la superficie terminale potrebbe presentare bave, schegge di ferro o detriti di materiale; dopo l'assemblaggio si verifica un punto di contatto locale sulla superficie terminale, con conseguente alta pressione localizzata durante il funzionamento, che può portare a crepe nei punti di contatto.
4. Scarso allineamento delle viti (non circolarità tra le due viti); usura del giunto o dell'alloggiamento del cuscinetto; eccessiva deviazione di coassialità tra le due viti parallele; i tasselli filettati sono sottoposti a periodiche sollecitazioni di flessione alternata, che portano alla frattura per fatica.
3, Impatto delle condizioni operative del processo (frattura istantanea che innesca il carico)
1. Avvio a freddo/Avvio forzato indotto dal blocco del materiale: quando il materiale all'interno del cilindro si raffredda e si solidifica, la vite viene avviata forzatamente, determinando una coppia istantanea che supera di gran lunga la coppia nominale; ciò genera un carico d'impatto tremendo che frattura direttamente il blocco della vite: lo scenario di incidente più comune riscontrato in loco.
2. Oggetti estranei che entrano nella canna (ad esempio oggetti di metallo duro); dadi, guarnizioni, trucioli di viti o utensili metallici cadono nella tramoggia e si incastrano tra il blocco filettato e la canna, generando un impatto di compressione transitorio.
3. Surriscaldamento locale e sbalzi di stress termico: la temperatura locale aumenta bruscamente e poi scende rapidamente; questo ciclo termico alternato induce cricche da shock termico; in particolare per i componenti nitrurati, la loro resistenza agli shock termici è scarsa.
4. Un eccessivo riempimento di materiale o improvvisi cambiamenti di pressione, un brusco aumento della velocità di avanzamento o un'apertura di scarico bloccata possono causare un aumento istantaneo della pressione della testata, sottoponendo il blocco filettato a significative forze circonferenziali e assiali.
4、Accumulo di danni da fatica (crepe nascoste preesistenti, insorgenza improvvisa)
Il componente filettato è sottoposto a coppie alternate e sollecitazioni alternate per un periodo prolungato, provocando la progressiva propagazione di microfessurazioni sulla sua superficie; questi danni non sono visibili ad occhio nudo. Tuttavia, quando le crepe raggiungono una dimensione critica, si propagano improvvisamente senza alcun preavviso, dando l'impressione di "cedere improvvisamente".
Metodo rapido di ispezione in loco (ispezione visiva della superficie di frattura)
· La superficie della frattura presenta vecchie crepe e una struttura a conchiglia: frattura per fatica (derivante da sollecitazioni alternate a lungo termine, non da impatto istantaneo).
· Sezioni piane e lucide con grani fragili: fragilità/fessurazione indotta dal trattamento termico nello strato nitrurato
· La superficie della frattura presenta deformazioni di compressione e graffi metallici; Frattura indotta da impatto di corpo estraneo.
· La frattura ha origine nella sede della chiavetta del foro interno: concentrazione della tensione nella chiavetta
Misure preventive corrispondenti
1. Ispezione dell'approvvigionamento dei materiali: eseguire test non distruttivi e prove di durezza sui pezzi fucinati; verificare i rapporti di qualificazione dei materiali; controllare la profondità dello strato di nitrurazione per i componenti nitrurati per prevenire la formazione di strati nitrurati fragili.
2. Montaggio: controllare rigorosamente il precarico assiale e verificare la coassialità della vite; pulire accuratamente la superficie terminale e arrotondare i bordi del gradino.
3. Procedura operativa: non avviare forzatamente il refrigeratore; assicurarsi che il materiale bloccato sia sufficientemente riscaldato da scioglierlo prima di azionare l'azionamento; installare un magnete della tramoggia per la rimozione del ferro.
4. Ispezione giornaliera: monitorare la coppia dell'unità principale e le fluttuazioni della pressione della testa; eseguire ispezioni regolari dei cuscinetti reggispinta per evitare spostamenti assiali.
Notizie correlate
- Quanti stampi sono necessari per un set di telai per porte?
- Sistema di alimentazione anti-ponti integrato per l'estrusione di plastica riciclata
- La linea di produzione di tubi per infiltrazioni microporosi in schiuma di gomma Yongte è stata commissionata con successo per un cliente indiano
- Vantaggi dei tubi di irrigazione in gomma rispetto ai tubi di irrigazione tradizionali
- Yongte può fornire un servizio di progetto chiavi in mano per l'impianto di decking WPC?
- Macchina per legname di plastica solida riciclata da 200x50 mm Testata con successo
Lasciami un messaggio
Nuovi Prodotti




Consigli sulle notizie