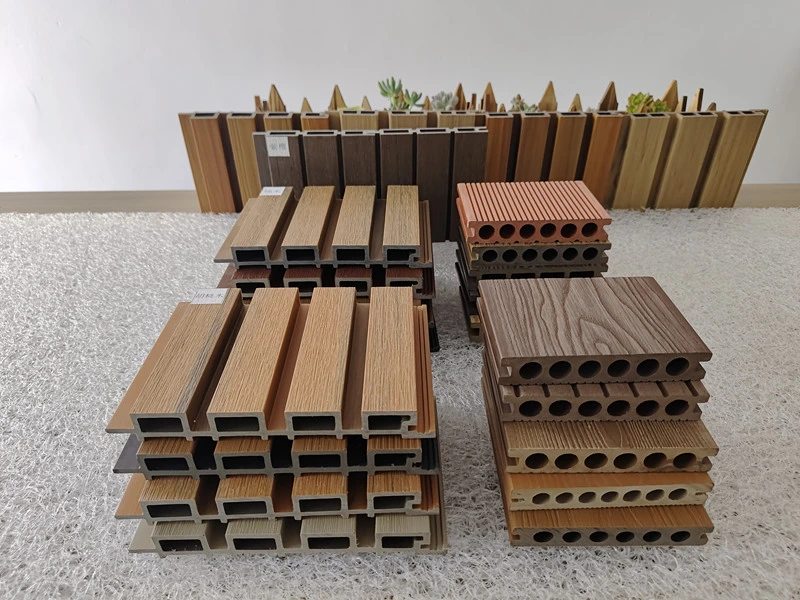
Smontaggio e montaggio Doppia vite parallela per macchina di pellettizzazione WPC
SH75 Parallelo Guida allo smontaggio e al montaggio a doppia vite
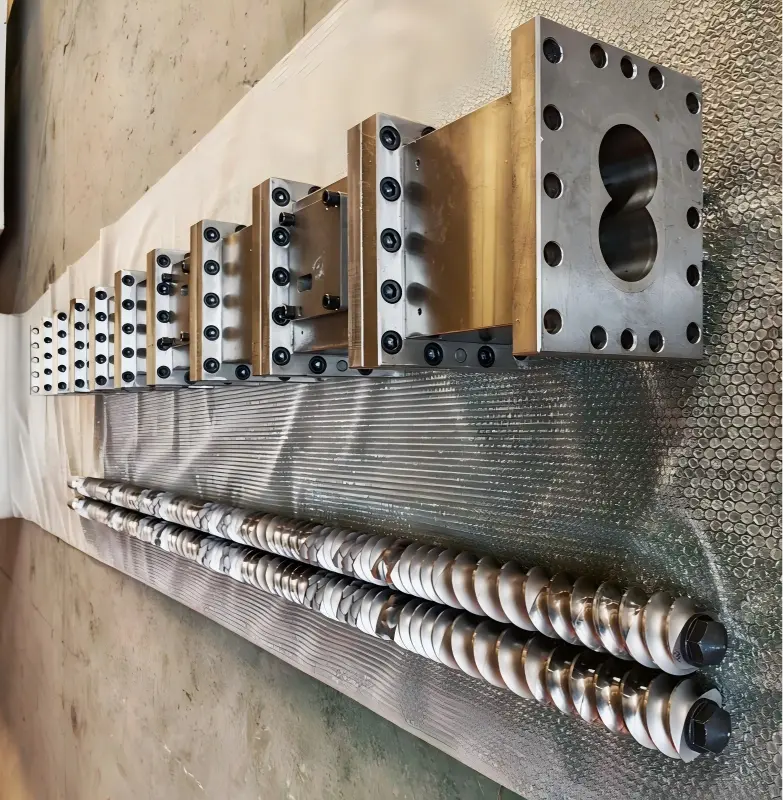
Durante il funzionamento della pellettizzatrice WPC, se è necessaria una manutenzione a causa dell'usura del gruppo vite e cilindro, l'utente dovrà smontare e rimontare questi componenti. Le procedure di smontaggio e montaggio della macchina bivite piana modulare SH75 devono essere eseguite nel rigoroso rispetto delle procedure operative prescritte; tutto il personale coinvolto in queste operazioni deve familiarizzare in anticipo con le specifiche operative e adottare misure protettive adeguate per prevenire incidenti di sicurezza o danni alle apparecchiature derivanti da un funzionamento improprio. La guida allo smontaggio e al montaggio della macchina bivite piatta fornita dal team di ingegneri Yongte è intesa esclusivamente come riferimento per gli operatori.
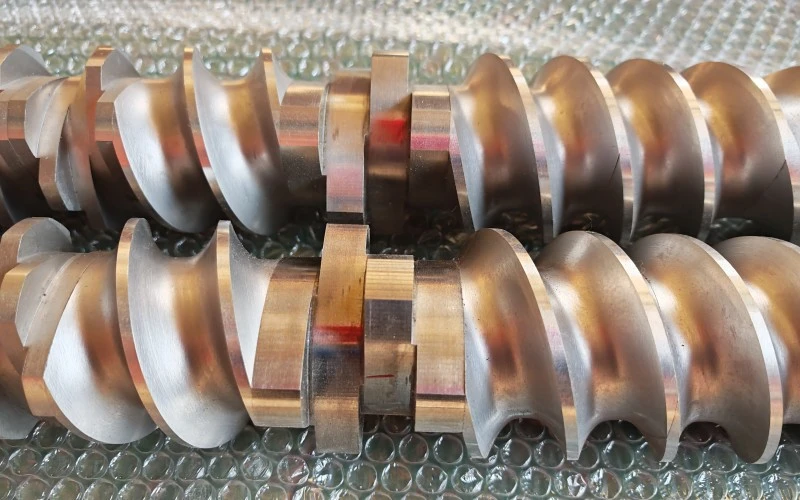
Applicabile a: Pellettizzazione Yongte WPC Estrusore parallelo a doppia vite SH75 – Componenti filettati paralleli a doppia vite in stile blocco (blocchi di trasporto, blocchi di impasto, blocchi di taglio). Questi componenti devono essere azionati in coppia con le viti sinistra e destra correttamente fasate per garantire la corretta relazione di fase tra le due viti durante l'assemblaggio, evitando così l'interferenza dei componenti o il funzionamento anomalo dell'apparecchiatura causato dalla deviazione di fase.
Prima di iniziare qualsiasi operazione, è necessario seguire scrupolosamente la procedura LOTO (Lockout/Tagout): tutte le fonti di alimentazione devono essere scollegate e deve essere confermato che l'apparecchiatura sia completamente spenta per evitare lesioni personali o danni all'apparecchiatura causati da un avvio accidentale.
1, Preparazione
1. Strumenti e materiali di consumo
· Utensile speciale per l'estrazione di viti, dispositivo di estrazione/pressa idraulica, asta di rame, pala di rame, spazzola metallica di rame, martello di legno (è vietato colpire direttamente la superficie di lavoro del blocco filettato con un martello d'acciaio)
· Chiave dinamometrica, chiave esagonale, grasso antiaderente per alte temperature (grasso lubrificante per alte temperature al bisolfuro di molibdeno), pennarello, guanti resistenti alle alte temperature, blocco di legno/cuscinetto di gomma puliti
· Detergente, aria compressa, occhiali protettivi
2. Pre-operazione di spegnimento (prima che la vite venga ritirata dalla canna)
1. Prima di spegnere la macchina, pulirla accuratamente utilizzando il detergente e provare a scaricare tutto il materiale dal serbatoio.
2. Raffreddare fino a una temperatura sicura; togliere l'alimentazione, posizionare un cartello di avvertimento e chiudere l'area; spegnere i sistemi di riscaldamento, alimentazione e aspirazione.
3. Rimuovere la matrice della testa della macchina, la piastra multiforo, la bobina di riscaldamento, la termocoppia, la piastra di copertura dell'aspirazione e la porta di alimentazione.
4. Allentare i bulloni della flangia segmentata sul cilindro della vite; prepararsi ad estrarre l'intero gruppo bivite.
2, ritiro completo della vite (pre-processo)
1. Scollegare il giunto di uscita del riduttore; segnare la fase delle viti sinistra e destra e della scanalatura (questo è fondamentale per evitare che una fase di installazione errata possa danneggiare i componenti).
2. Dispositivo operativo/idraulico: sincronizza orizzontalmente il ritiro di due viti; assicurarsi che entrambe le viti rimangano in posizione parallela – non tirarle con forza su un lato.
3. Posizionalo su un blocco di legno; mantenere la vite sospesa in modo che non entri in contatto diretto con il terreno, cosa che potrebbe danneggiare il profilo della filettatura.
4. Pulire i materiali ancora caldi: utilizzare una pala e una spazzola in rame per rimuovere i carburi; se il materiale rimane incastrato tra il blocchetto filettato e il mandrino, applicare un riscaldamento localizzato ed uniforme per ammorbidire il materiale prima dello smontaggio; è severamente vietato sottoporre il componente a intenso riscaldamento localizzato.
3, Procedura di smontaggio del blocco filettato (componente) (smontare in sequenza dalla testa della macchina verso l'estremità del riduttore)
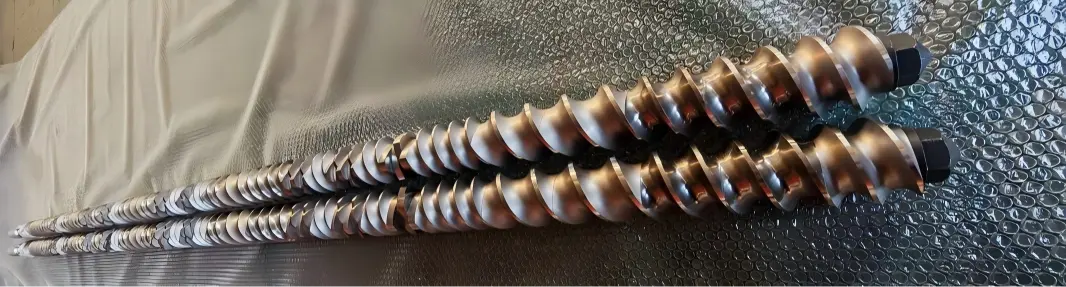
Sequenza: Dado di bloccaggio anteriore → Anello di ritenzione radiale → Ciascun set di componenti filettati
1. Allentare il dado di bloccaggio anteriore (solitamente è filettato internamente – non invertire la direzione della filettatura); quindi rimuovere il dado di bloccaggio, la rondella reggispinta e l'anello di posizionamento.
2. Rimuovere i blocchi filettati gruppo per gruppo, quindi rimuovere i componenti delle viti A/B accoppiate dalla stessa posizione; contrassegnare ciascun gruppo di componenti con un pennarello – indicando il numero di posizione + lato (fronte/retro) + orientamento della vite (sinistra/destra); scattare una fotografia per documentare il diagramma della sequenza di assemblaggio.
3. Blocco filettato bloccato sul mandrino: Utilizzare una pressa idraulica abbinata ad attrezzatura specializzata per la pressatura assiale, con l'ausilio di una barra di rame; è severamente vietato colpire o fare leva obliquamente sulla superficie filettata; è inoltre severamente vietato riscaldare direttamente la superficie di lavoro del componente mediante cannello ossiacetilenico.
4. Dopo lo smontaggio completo: pulire la scanalatura del perno centrale, il diametro esterno del perno centrale e la scanalatura interna della scanalatura del componente; rimuovere eventuali depositi carboniosi accumulati o materiale indurito; ispezionare la scanalatura per eventuali segni di usura, crepe o scheggiature.
5. Ispezione dei componenti: verificare l'usura dei profili filettati e delle superfici di impegno, nonché l'eventuale presenza di vaiolature o crepe; i componenti eccessivamente usurati dovranno essere immediatamente rottamati; è vietata la molatura o la riparazione; tali componenti non devono essere ricaricati nella macchina.
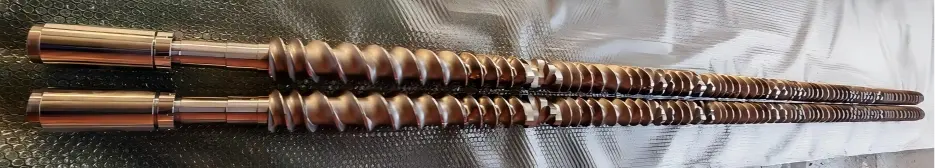
4, Gruppo blocco filettato (assemblare in ordine inverso secondo i disegni o i contrassegni originali, dall'estremità della scatola del cambio verso l'estremità della testa della macchina)
1. Pulire la scanalatura del mandrino centrale e la scanalatura interna del componente; applicare uno strato sottile di grasso antiaderente per alte temperature (non applicare uno strato spesso per evitare l'accumulo di materiale carbonizzato durante la produzione).
2. Montare i blocchi filettati in sequenza secondo l'ordine di marcatura; installarli a coppie, assicurandosi che le fasi di aggancio delle viti A e B siano allineate; assicurarsi che le superfici terminali del componente siano premute saldamente l'una contro l'altra senza gioco e che la scanalatura sia completamente posizionata in posizione.
Il blocco di trasporto, il blocco di impasto e il blocco di taglio hanno un orientamento specifico e non devono essere installati nella direzione opposta; il senso di rotazione e l'angolo del blocco impastatore devono rispettare rigorosamente i disegni di processo.
Per ciascun set installato, ruotare manualmente le due viti per garantire un innesto regolare senza inceppamenti o graffi.
3. Installare l'anello di posizionamento e la rondella reggispinta in sequenza, quindi serrare il dado di bloccaggio dell'estremità anteriore.
4. Stringere il dado di bloccaggio alla coppia specificata (75 Nm; generalmente fare riferimento alla coppia consigliata dal produttore; applicare il pre-serraggio diagonale in 2–3 passaggi separati – non serrarlo tutto in una volta).
5. Una volta completato il montaggio, regolare manualmente le due viti: garantire una rotazione regolare e continua senza inceppamenti o colpi anomali; non ci dovrebbe essere attrito metallico tra le due viti.
6. Verifica: confrontare con le foto dell'assemblaggio originale per verificare la sequenza, l'orientamento e la quantità dei componenti.
5, rimontaggio a vite della canna
1. Pulire accuratamente l'interno della canna; assicurarsi che la boccola sia priva di materiale carbonizzato e controllarne l'usura.
2. Le due viti rimangono in presa con fase costante; quando la canna viene spinta orizzontalmente in modo sincronizzato, la resistenza viene immediatamente rilevata e la macchina non deve essere utilizzata con forza eccessiva.
3. Montare l'accoppiamento posteriore, allinearlo alla fase della scanalatura precedentemente contrassegnata e fissare il manicotto di collegamento e il perno di posizionamento.
4. Reinstallare le flange del cilindro per ciascuna sezione e serrare i bulloni della flangia in fasi diagonali.
5. Bobina di riscaldamento di ripristino, termocoppia, porta del vuoto, sezione di alimentazione, matrice della testa della macchina
6, Ispezione della prova di funzionamento
1. Ripristinare tutti i collegamenti elettrici, disinnestare il LOTO, ruotare manualmente l'albero a bassa velocità per alcuni giri e verificare che non vi siano rumori di attrito anomali.
2. Eseguire un test di jogging a bassa velocità senza carico, monitorando la corrente e le vibrazioni; se non si rilevano anomalie aumentare la temperatura; una volta aumentata la temperatura, eseguire un altro test del piatto rotante per una nuova ispezione (poiché l'apparecchiatura potrebbe tendere a incepparsi a causa dell'espansione termica).
3. Condurre una produzione di prova con alimentazione a bassa velocità; monitorare le fluttuazioni di coppia e pressione; confermare l'assenza di anomalie.
7. Principali rischi e controindicazioni (75 punti di guasto doppi ad alta frequenza)
1. ❌ È vietato colpire il piano di lavoro del blocco filettato con un martello d'acciaio; ciò potrebbe causare scheggiature dei bordi o perdita dello strato di lega, con conseguente rottamazione immediata.
2. ❌ Installazione errata della fase che porta alla rotazione forzata del motore: disinnestare direttamente il blocco di bloccaggio o graffiare la boccola della canna.
3. ❌ Se sono presenti depositi carboniosi o limatura di ferro sulla superficie terminale del blocco filettato prima del montaggio → ciò potrebbe causare danni superficiali o inceppamenti del componente, rendendo impossibile la rimozione del componente durante il successivo ciclo di smontaggio.
4. ❌ Coppia eccessiva o insufficiente del dado di bloccaggio: Una coppia insufficiente può causare lo spostamento o la rottura dei componenti; una coppia eccessiva può causare il bloccaggio del dado durante il successivo processo di smontaggio.
5. ❌ Il ritiro unilaterale della vite provoca disallineamento tra le due viti e collisioni dei componenti.
6. ✅ Scatta foto e contrassegna i componenti durante lo smontaggio: questo è particolarmente importante per gli assemblaggi costituiti da più blocchi ad incastro, poiché è molto facile disallineare la sequenza o l'angolo basandosi esclusivamente sulla memoria.
Notizie correlate
- Quanti stampi sono necessari per un set di telai per porte?
- Sistema di alimentazione anti-ponti integrato per l'estrusione di plastica riciclata
- La linea di produzione di tubi per infiltrazioni microporosi in schiuma di gomma Yongte è stata commissionata con successo per un cliente indiano
- Vantaggi dei tubi di irrigazione in gomma rispetto ai tubi di irrigazione tradizionali
- Yongte può fornire un servizio di progetto chiavi in mano per l'impianto di decking WPC?
- Macchina per legname di plastica solida riciclata da 200x50 mm Testata con successo
Lasciami un messaggio
Nuovi Prodotti




Consigli sulle notizie