

Connessione flangiata per vite e riduttore dell'estrusore bivite conico
Estrusore bivite conico: pro e contro dello schema di collegamento della flangia vite-riduttore
Gli estrusori bivite conici (Conical Twin) presentano tipicamente due tipi comuni di configurazioni dell'estremità di comando:
① Collegamento diretto rigido (flangia posteriore della vite→ flangia dell'albero di uscita; fissaggio imbullonato; nessun accoppiamento);
② Albero di uscita del riduttore → accoppiamento elastico/a ingranaggi a tamburo → asta a vite.
Gli estrusori bivite conici di Yongte utilizzano tipicamente un metodo di connessione ad accoppiamento elastico; tuttavia, in risposta a una specifica esigenza del cliente, gli ingegneri Yongte hanno appositamente progettato e prodotto un lotto di estrusori bivite conici dotati di una connessione diretta rigida basata su flangia: queste unità sono utilizzate principalmente per la produzione di estrusione di profili per finestre in PVC. Le operazioni di produzione effettive hanno dimostrato che, durante i processi di estrusione continua ad alta velocità, il sistema di azionamento funziona con prestazioni stabili e la precisione di posizionamento assiale della vite soddisfa i requisiti di tolleranza dimensionale per l'estrusione del profilo; inoltre l'aspetto e le proprietà meccaniche dei prodotti estrusi rispettano pienamente gli standard produttivi del cliente. Rispetto all'approccio di connessione basato sul giunto, questa configurazione di connessione diretta riduce la lunghezza assiale dell'albero motore, risparmiando spazio nel layout dell'officina del cliente, eliminando al tempo stesso i costi aggiuntivi di approvvigionamento e manutenzione associati ai gruppi di giunto, rendendolo perfettamente adatto alle esigenze di produzione del cliente come definito dalla sua specifica pianificazione della capacità.
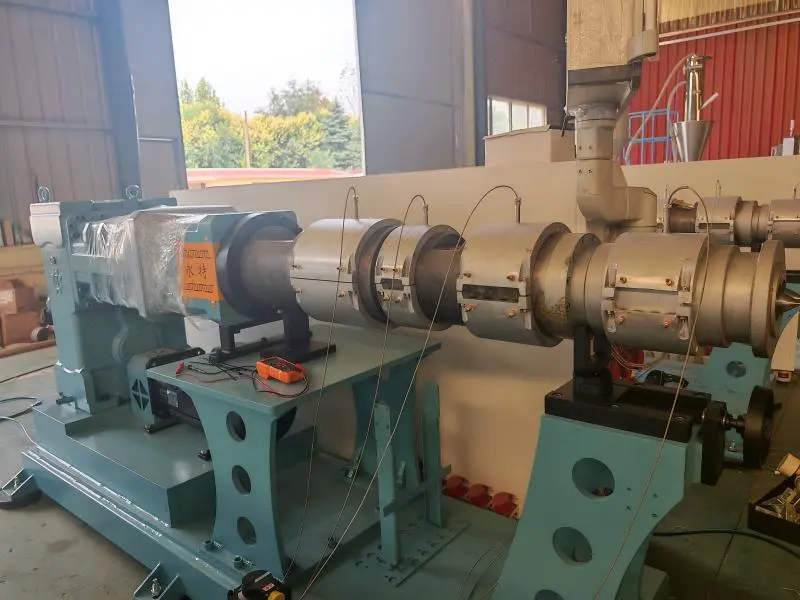
Quali sono quindi i vantaggi e gli svantaggi del metodo di connessione diretta rigida e in quali scenari di produzione è adatto?
Vantaggi
1. Il design è compatto con dimensioni assiali ridotte, eliminando la lunghezza richiesta per un accoppiamento indipendente; di conseguenza, il corpo macchina complessivo è più corto, riducendo l'ingombro dell'attrezzatura. Dato lo spazio di ingresso limitato del doppio design conico, la lunghezza assiale ridotta facilita la disposizione della sede di alimentazione e della porta di scarico del vuoto.
2. Presenta un'elevata rigidità torsionale e un gioco di trasmissione minimo. Una volta serrati i bulloni della flangia, la connessione diventa rigida, garantendo che la trasmissione della coppia avvenga senza spazi elastici dei buffer. Le due viti presentano inoltre una sincronizzazione superiore, rendendo questo design particolarmente adatto per applicazioni che coinvolgono polvere di PVC, dove il gioco delle viti e la precisione dell'ingranamento sono fondamentali, riducendo così il rischio di sfregamento delle viti e fluttuazioni di taglio del materiale.
3. Allineamento semplice durante l'installazione, elevata capacità di trasmissione della coppia; il posizionamento del fermo della flangia garantisce un'elevata precisione di centratura; la superficie della flangia può sopportare una coppia notevole, fornendo un'ampia capacità di carico per applicazioni di lavorazione del PVC che comportano doppio carico conico e condizioni di coppia elevata. Rispetto ai giunti elastici, questo design elimina il rischio di invecchiamento e cedimento dei blocchi di gomma.
4. Pochi componenti e bassi costi di manutenzione: nessuna parte soggetta ad usura come elastomeri di accoppiamento o manicotti di ingranaggi, quindi le guarnizioni di accoppiamento non necessitano di essere sostituite regolarmente; il sistema di lubrificazione richiede solo la manutenzione del riduttore, senza ulteriori punti di lubrificazione intermedi.
5. Eccellente rigidità torsionale e stabilità di fase sotto carichi di impatto: quando sottoposta a fluttuazioni della velocità di avanzamento o impatti di carico transitori, la differenza di fase tra le due viti rimane minima, prevenendo interferenze di ingranamento delle viti e rendendo questa configurazione ideale per operazioni di estrusione continue e stabili.
lacuna
1. In mancanza della capacità di smorzamento del buffer, tutti i carichi d'impatto vengono trasmessi direttamente; le fluttuazioni del carico e gli shock di avvio/arresto vengono trasmessi direttamente ai cuscinetti e agli ingranaggi del riduttore. Qualora la vite si inceppasse o rimanesse intrappolata da materiale, il carico d'urto agisce direttamente sull'albero di uscita del riduttore, che può facilmente danneggiare gli ingranaggi o i cuscinetti di uscita; pertanto sono necessarie rigorose misure di protezione da sovraccarico.
Confronto: Il giunto elastico può assorbire parte dell'urto proteggendo così il riduttore.
2.
3. Requisiti di coassialità (centraggio) estremamente severi: nel caso di una connessione a flangia rigida, una pulizia inadeguata dell'interfaccia del giunto durante l'installazione, un carico irregolare dei bulloni o un cedimento della fondazione possono causare deviazioni di coassialità. Queste condizioni possono generare ulteriori momenti flettenti durante il funzionamento, portando a: frattura per fatica dei bulloni della flangia, flessione dell'albero di uscita del riduttore o rapida usura del cuscinetto all'estremità della coda della vite.
4. La deformazione termica non è compensabile: dopo il riscaldamento dei doppi cilindri conici, la vite si allunga; le flange rimangono tuttavia rigidamente bloccate, impedendo il rilascio delle dilatazioni termiche assiali.
· Conseguenze: l'estremità della vite è soggetta ad una notevole spinta assiale, causando un aumento del carico del cuscinetto reggispinta, con conseguente surriscaldamento del cuscinetto e riduzione della durata operativa; nei casi più gravi, ciò potrebbe spingere la vite verso l'estremità della testa della macchina, alterando così il gioco della vite all'interno della canna.
Questo rappresenta il punto più critico associato alla connessione diretta mediante flangia conica a doppia vite; molti modelli di macchina sono dotati di un gruppo reggispinta appositamente progettato per assorbire le dilatazioni termiche assiali.
5. Processo complesso di smontaggio e montaggio: quando si sostituiscono le viti o si pulisce il cilindro, tutti i bulloni della flangia devono essere rimossi e le viti sono "accoppiate rigidamente" all'albero di uscita del riduttore; pertanto, nell'estrazione delle viti, occorre considerare anche il posizionamento dell'estremità del riduttore, rendendo dispendiose in termini di tempo le operazioni di smontaggio e montaggio. Inoltre, la spalla della flangia è suscettibile ai danni da impatto; una volta danneggiata questa spalla, la precisione di centratura verrà compromessa rendendo l'attrezzatura inutilizzabile.
6. Propagazione del guasto: il danno ad un componente si ripercuote indirettamente su un altro componente – una vite bloccata → l'impatto viene trasmesso direttamente al riduttore; deformazione dell'albero di uscita del riduttore → provoca direttamente la deviazione della vite, che porta la vite a strisciare contro il cilindro, amplificando così il guasto attraverso una reazione a catena.
Casi d'uso e riepilogo della selezione
✅ Adatto per: profili in PVC e pellettizzazione in PVC; condizioni operative stabili; alimentazione uniforme del materiale; integrazione di sistema affidabile; e doppi cuscinetti conici dotati di protezione da sovraccarico e set di cuscinetti reggispinta ad alta potenza.
❌ Non adatto a: condizioni che comportano frequenti blocchi di materiale, frequenti operazioni di avvio-arresto o carichi altamente fluttuanti; senza una protezione affidabile per la limitazione della coppia, il tasso di guasto dei riduttori ad ingranaggi direttamente accoppiati a flangia aumenterà in modo significativo.
Approcci di miglioramento ingegneristico (comunemente implementati da molti produttori di doppi coni)
1. La superficie della flangia utilizza una sede per chiavetta di posizionamento combinata con bulloni con foro incernierato ad alta resistenza per garantire il corretto centraggio;
2. L'albero di uscita del riduttore è dotato di un cuscinetto reggispinta ad alta capacità progettato specificamente per resistere alla forza di spinta generata dalla dilatazione termica assiale dell'albero della vite;
3. Aggiungere un limitatore di coppia (perno di sicurezza/protezione della coppia di attrito) per interrompere istantaneamente la coppia durante il blocco del materiale, proteggendo così il riduttore;
Eseguire regolari ispezioni della planarità e della coassialità dei Flan-Means; serrare i bulloni in fasi diagonali, assicurandosi che il precarico sia adeguatamente controllato.
Notizie correlate
- Quanti stampi sono necessari per un set di telai per porte?
- Sistema di alimentazione anti-ponti integrato per l'estrusione di plastica riciclata
- La linea di produzione di tubi per infiltrazioni microporosi in schiuma di gomma Yongte è stata commissionata con successo per un cliente indiano
- Vantaggi dei tubi di irrigazione in gomma rispetto ai tubi di irrigazione tradizionali
- Yongte può fornire un servizio di progetto chiavi in mano per l'impianto di decking WPC?
- Macchina per legname di plastica solida riciclata da 200x50 mm Testata con successo
Lasciami un messaggio
Nuovi Prodotti


Consigli sulle notizie


