L’impianto di produzione del WPC causerà inquinamento ambientale?
Rapporto sulla valutazione ambientale dell'impianto di produzione WPC
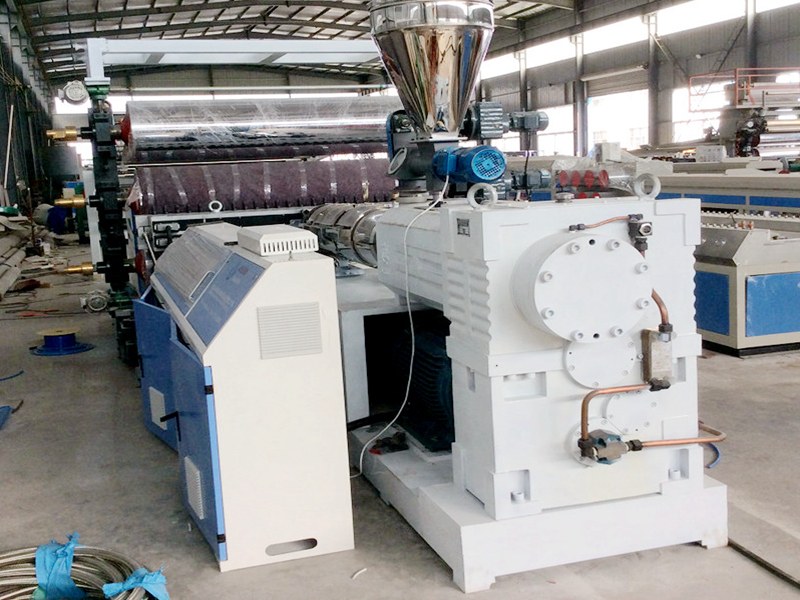
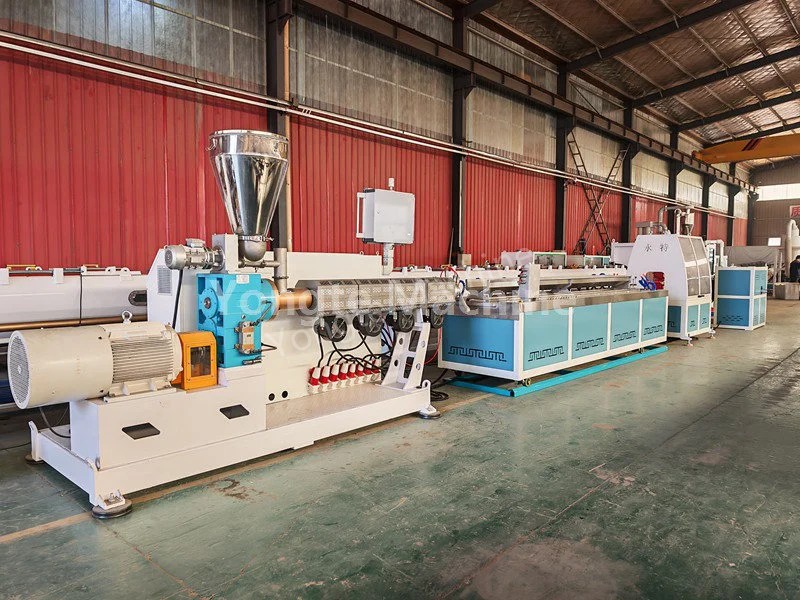
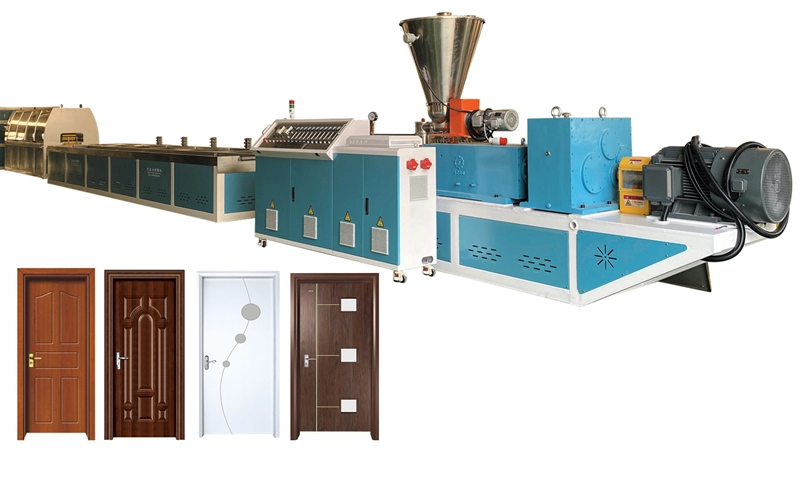
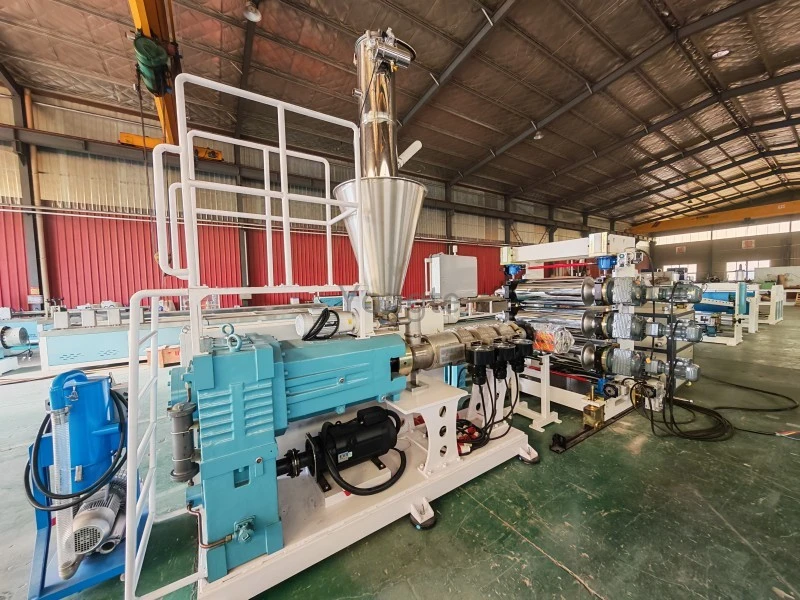
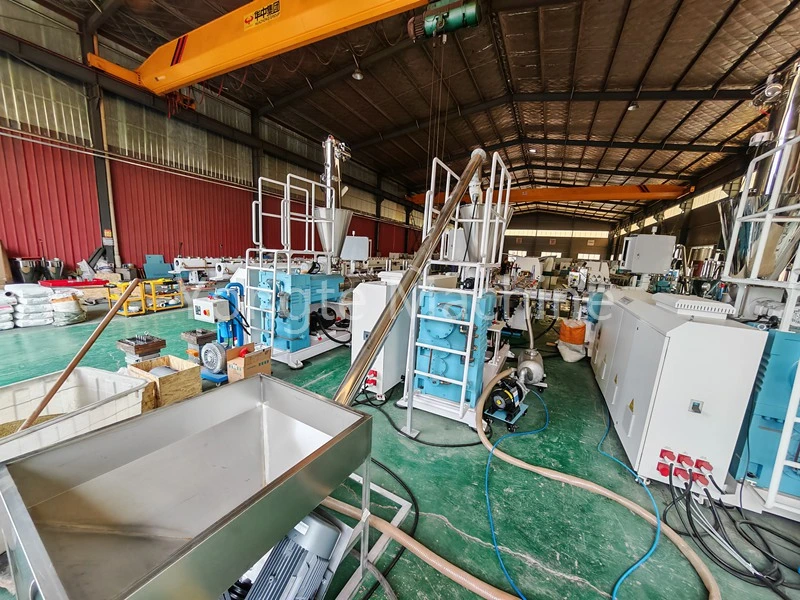
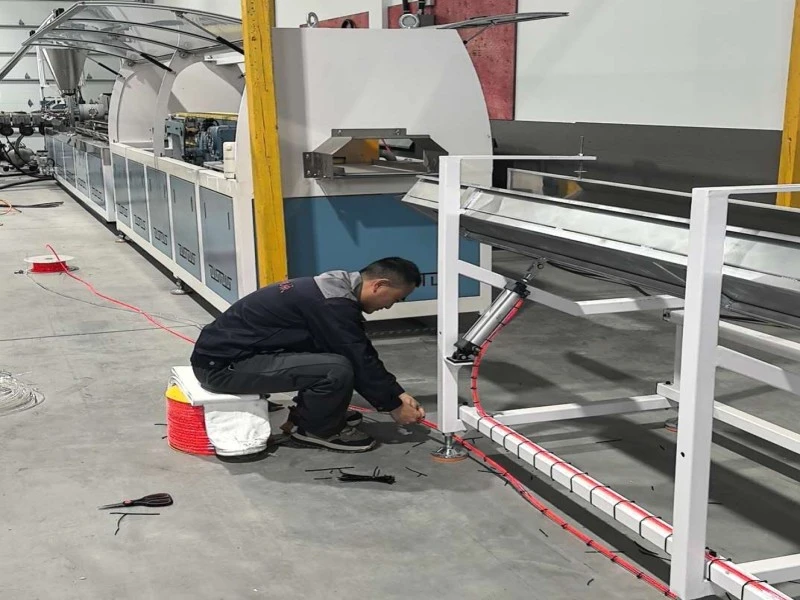
L'impianto di produzione Yongte WPC (linea di produzione di compositi legno-plastica) è un set completo specializzato di apparecchiature di produzione progettate per la trasformazione di rifiuti di plastica e fibre di legno di scarto in prodotti di legno-plastica. Può essere personalizzato per soddisfare i requisiti di produzione di prodotti in legno-plastica attraverso diverse capacità di produzione e specifiche di prodotto, comprendendo l’intero flusso di lavoro di lavorazione, dal pretrattamento dei rifiuti di plastica e legno di scarto, alla miscelazione e granulazione dei materiali, allo stampaggio per estrusione e alla lucidatura post-trattamento, consentendo così alle imprese manifatturiere di ottenere un riutilizzo basato sulle risorse dei rifiuti di plastica. Questo progetto presenta rischi di inquinamento ambientale? Questa domanda richiede un'analisi dettagliata basata sulle fasi di produzione e di emissione del progetto, nonché sulle corrispondenti misure di prevenzione e controllo dell'inquinamento. Dal punto di vista del processo produttivo, ogni fase, compreso il pretrattamento delle materie prime, la granulazione e lo stampaggio per estrusione, può generare gas di scarico, acque reflue, rumore e rifiuti solidi a vari livelli. Se il promotore del progetto installa adeguate strutture di controllo dell’inquinamento e implementa pratiche di gestione operativa standardizzate, tutti i tipi di inquinanti possono essere scaricati in conformità con gli standard normativi e non si verificheranno impatti negativi significativi sull’ambiente circostante. Al contrario, se non vengono implementate misure efficaci di prevenzione dell’inquinamento, che portano a emissioni fuggitive in varie fasi, il progetto potrebbe causare determinati gradi di inquinamento agli ambienti atmosferici, acquatici e acustici.
1. Panoramica del progetto e soluzione del prodotto
1.1 Tipi di prodotto e scenari applicativi
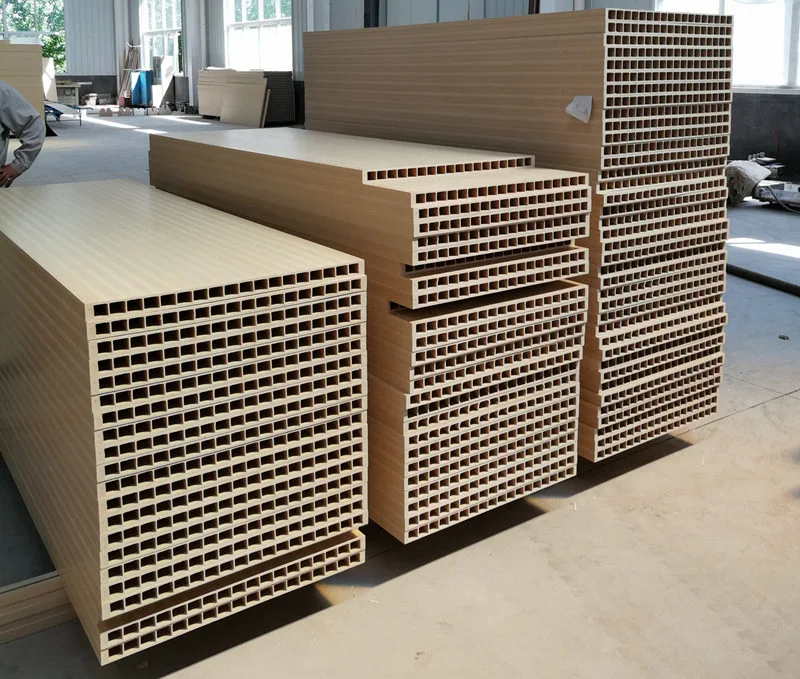
Questo progetto prevede la produzione di prodotti compositi in plastica polietilene-legno (PE-WPC), comprendenti principalmente una gamma di serie di prodotti come pavimentazioni esterne, ringhiere paesaggistiche, profili per passerelle, pannelli murali interni e pallet da imballaggio. Questi prodotti utilizzano polietilene ad alta densità (HDPE) come matrice, fibre vegetali agricole e forestali come matrice riempitiva e incorporano additivi funzionali ecocompatibili per la modifica. Classificati come prodotti di materiali da costruzione ecologici che sfruttano l'utilizzo completo delle risorse, sono ampiamente applicati nel giardinaggio paesaggistico, nei progetti di ingegneria municipale, nella decorazione di interni residenziali e nell'imballaggio logistico.
Il progetto impiega tecnologie produttive mature con livelli di inquinamento controllabili; il suo processo di produzione non prevede reazioni chimiche, consiste esclusivamente di miscelazione fisica, estrusione di fusione e lavorazione di stampaggio, classificandolo così come un progetto di produzione industriale leggera nella categoria dello stampaggio fisico.
1.2 Composizione e dosaggio delle materie prime
Le materie prime di questo prodotto sono costituite da tre componenti: HDPE (vergine + riciclato), fibre vegetali e additivi funzionali rispettosi dell'ambiente. Tutte le materie prime e ausiliarie sono prive di sostanze tossiche o pericolose, tra cui formaldeide, amianto, metalli pesanti e inquinanti organici persistenti. La composizione e la proporzione (in massa) di queste materie prime e ausiliarie sono le seguenti:
|
Componente |
Intervallo del rapporto di miscelazione |
spiegare |
|
HDPE (pellet di PE vergine + riciclato) |
40%~60% |
la materia prima è costituita da scarti di HDPE (es. fusti di plastica, pallet) che sono stati sottoposti a pulizia e rimozione delle impurità; sono vietati la plastica per rifiuti sanitari e la plastica per rifiuti pericolosi. |
|
Polvere di legno/Polvere di bambù/Polvere di buccia di riso |
30%~50% |
40-80 mesh, essiccati, contenuto di umidità ≤ 3%, sottoprodotti agricoli e forestali |
|
Additivi |
2%~8% |
Agente legante, cera PE, acido stearico, antiossidante, stabilizzante UV, colorante, antimuffa; esente da metalli pesanti, amianto e formaldeide |
1.3 Requisiti di controllo dei materiali riciclati
I pellet di HDPE riciclati utilizzati in questo progetto provengono esclusivamente da aziende autorizzate specializzate in materiali riciclati. Prima dell'immissione del materiale, viene implementato un rigoroso protocollo di controllo: verifica delle qualifiche del fornitore e dei rapporti sui test sui lotti, seguita da separazione magnetica per la rimozione del ferro, setacciatura per l'eliminazione delle impurità e lavaggio secondario, garantendo la completa rimozione di sabbia, impurità metalliche e contaminanti residui. L'azienda mantiene registri completi che coprono l'approvvigionamento, lo stoccaggio, l'utilizzo e la tracciabilità dei materiali riciclati e conserva rapporti di prova per ogni lotto di materie prime. Questo protocollo impedisce l’utilizzo di rifiuti plastici non conformi nella produzione, mitigando così il rischio di introduzione di contaminanti alla fonte.
2. Analisi del flusso del processo produttivo e delle fasi generatrici di inquinamento
2.1 Flusso completo del processo di produzione
Pretrattamento delle materie prime → Miscelazione → Miscelazione termica ad alta velocità → Pellettizzazione di compositi legno-plastica → Estrusione, fusione e plastificazione → Formatura dello stampo → Raffreddamento ciclico sotto vuoto → Trazione e raddrizzatura → Taglio a lunghezza fissa → Levigatura e lucidatura → Ispezione del prodotto finito → Magazzino del prodotto finito
Nota aggiuntiva: tutti gli scarti di taglio del progetto e i prodotti finiti non conformi vengono completamente frantumati da apparecchiature di frantumazione e quindi riciclati nel processo di dosaggio. All’interno dello stabilimento, il 100% di questi materiali viene riutilizzato ciclicamente, senza che i materiali di scarto vengano scaricati all’esterno, con un conseguente tasso di utilizzo delle risorse eccezionalmente elevato.
2.2 Descrizione del processo e analisi dell'inquinamento per ciascuna fase
2.2.1 Processo di pretrattamento delle materie prime
Il legno di scarto viene frantumato e macinato in polvere di fibre;
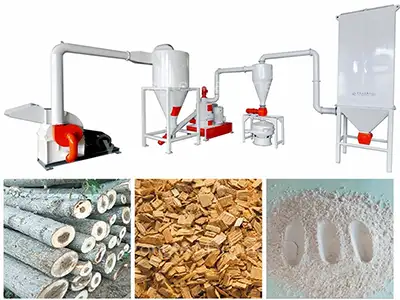
tutti i pellet di HDPE riciclati vengono acquistati da imprese autorizzate che possiedono adeguate qualifiche operative per le risorse rinnovabili. Gli inquinanti generati durante il processo includono polvere di legno (diffusa/controllata), rumore di funzionamento delle apparecchiature e una piccola quantità di impurità di rifiuti solidi derivanti dalla vagliatura.
2.2.2 Preparazione degli ingredienti e processo di miscelazione
Dosare con precisione le materie prime in base alla formulazione, seguite dalle operazioni di alimentazione e miscelazione; la miscelazione termica ad alta velocità utilizza il riscaldamento per attrito per promuovere la miscelazione uniforme degli additivi con le materie prime. Gli inquinanti generati durante questo processo includono: tracce di polvere durante l'alimentazione, tracce di idrocarburi totali non metanici durante la miscelazione e rumore delle apparecchiature.
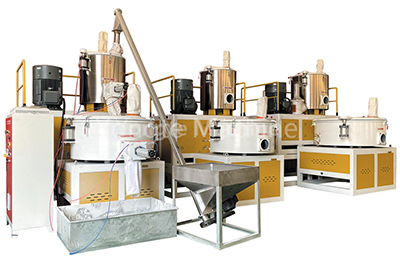
2.2.3 Granulazione di compositi legno-plastica
La miscela di legno-plastica pretrattata e miscelata in modo uniforme viene immessa in un granulatore a doppia vite, dove viene sottoposta a una serie di fasi di produzione (riscaldamento, fusione, miscelazione, estrusione, raffreddamento ad aria e frantumazione) per produrre pellet di legno-plastica specializzati uniformemente dispersi, fornendo così materia prima qualificata per la successiva fase di stampaggio per estrusione. In questo processo, la temperatura viene controllata al di sotto della temperatura di decomposizione del polietilene; si verificano solo la fusione fisica e la plastificazione, senza che abbiano luogo reazioni chimiche. Le principali fonti di emissioni in questa fase sono: tracce di polvere derivanti dall'alimentazione del materiale, tracce di idrocarburi non metanici generati durante la fase di riscaldamento e fusione del granulatore e rumore meccanico derivante dal funzionamento delle apparecchiature. L'intero processo viene condotto in condizioni di sistema chiuso, con solo piccole quantità di vapore acqueo che fuoriescono dalle porte di alimentazione e scarico; è installato un sistema di raccolta del gas dedicato per catturare e trattare il vapore acqueo in fuga.
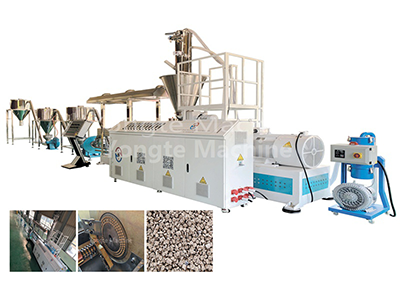
2.2.4 Processo di stampaggio per estrusione
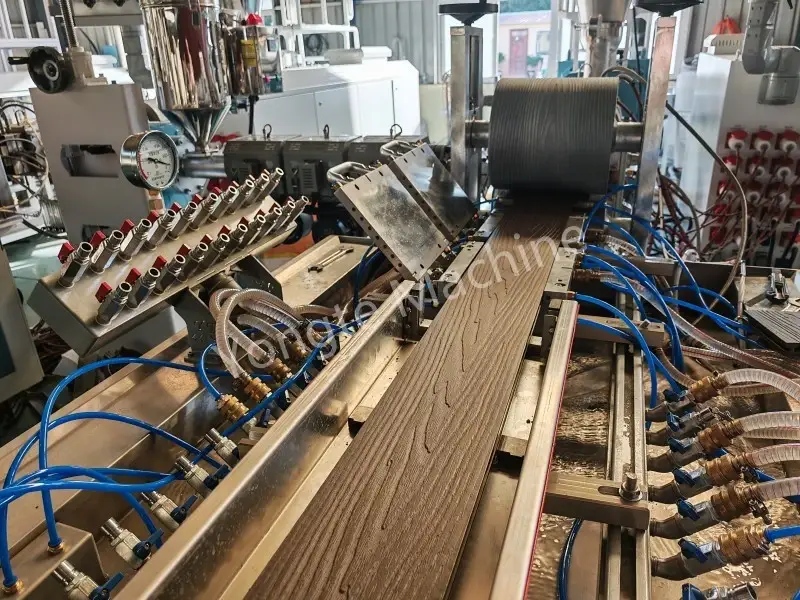
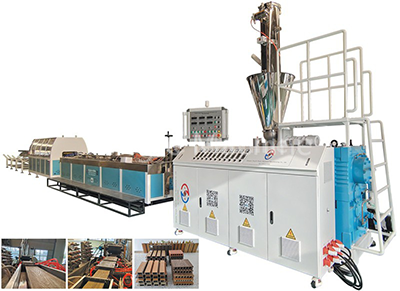
Il materiale della miscela viene alimentato nell'estrusore, dove subisce fusione e plastificazione a bassa temperatura (a 160–190°C) senza subire reazioni di pirolisi. Viene quindi estruso attraverso una filiera progettata su misura, raffreddato e modellato tramite un sistema di circolazione dell'acqua, e successivamente sottoposto a trafilatura e taglio per produrre profilati grezzi che soddisfano i requisiti compositi specificati. I trucioli di scarto risultanti dal taglio vengono raccolti da un sistema di vuoto chiuso e possono essere direttamente riciclati per realizzare prodotti in legno-plastica. La temperatura in questo processo è controllata al di sotto della temperatura di decomposizione del polietilene; quindi, si verificano solo fusione fisica e plastificazione, senza che abbiano luogo reazioni chimiche. Di conseguenza, le uniche fonti di emissione sono: tracce di idrocarburi totali non metanici generati dal rilascio termico degli additivi durante la fase di fusione per estrusione; scarico trascurabile delle acque reflue dal sistema di raffreddamento a circolazione d'acqua, limitato solo a piccole perdite per evaporazione; e rumore meccanico generato dal funzionamento dell'apparecchiatura.
2.2.5 Processo di lucidatura
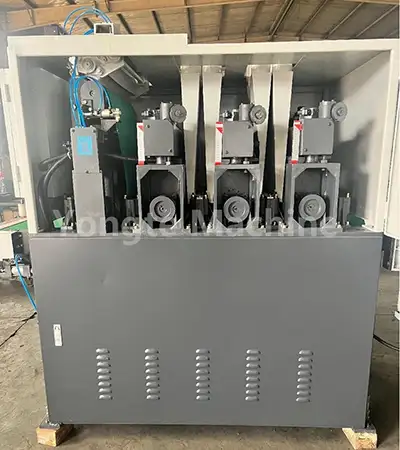
Le superfici dei profili formati vengono levigate e lucidate per affinare l'aspetto del prodotto; i trucioli risultanti dalla levigatura vengono raccolti da un aspirapolvere sigillato e possono essere direttamente riciclati per produrre compositi legno-plastica. Gli inquinanti generati durante questo processo includono: una piccola quantità di polvere di compositi legno-plastica, rumore delle apparecchiature e scarti di lavorazione (tutti completamente riciclati e riutilizzati).
2.2.6 Ispezione del processo di imballaggio
Vengono condotte ispezioni sull'aspetto, dimensioni e prestazioni dei prodotti finiti; i prodotti conformi vengono confezionati e immagazzinati, mentre i prodotti non conformi vengono frantumati uniformemente per il riutilizzo. Questo processo non genera praticamente sostanze inquinanti.
3. Sintesi del processo complessivo di generazione dell'inquinamento
3.1 Inquinanti dei gas di scarico
G1: particolato (polvere) generato durante la preparazione dei materiali, il pretrattamento delle materie prime e i processi di macinazione;
G2: Idrocarburi non metanici (COV) totali generati nel processo di stampaggio per estrusione;
G3: Tracce di vapore acqueo e tracce di gas di scarico organici durante la fase di lavorazione del composito legno-plastica.
3.2 Inquinanti delle acque reflue
W1: Acqua di raffreddamento a ricircolo sotto vuoto per la formatura dell'estrusione (principalmente a causa della perdita per evaporazione; solo una piccola parte viene periodicamente sostituita e scaricata);
W2: Acque reflue di pulizia dei pavimenti dell'officina;
W3: Acque reflue domestiche dei dipendenti. Le acque reflue industriali non contengono metalli pesanti o alte concentrazioni di inquinanti organici e la qualità dell'acqua è semplice.
3.3 Inquinanti acustici
Consiste principalmente nel rumore meccanico generato dal funzionamento di apparecchiature quali mulini per polvere di legno, miscelatori ad alta velocità, granulatori compositi, estrusori, macchine da taglio, levigatrici, frantoi, ventilatori e pompe dell'acqua.
3.4 rifiuti solidi
Rifiuti solidi generici: impurità derivanti dalla vagliatura delle materie prime, sacchi per la raccolta delle polveri di scarto;
Rifiuti solidi pericolosi: olio motore usato generato dalla manutenzione delle apparecchiature e carbone attivo usato dal trattamento dei gas di scarico;
Rifiuti residenziali: rifiuti domestici giornalieri generati dai dipendenti;
Tutti gli scarti di produzione e i prodotti non conformi vengono interamente riciclati all’interno dello stabilimento e nessun rifiuto solido industriale viene scaricato all’esterno.
4. Bilancio materiale e contabilità degli inquinanti
4.1 Punti chiave del bilancio materiale
L'intero processo produttivo di questo progetto consiste esclusivamente nella lavorazione fisica, che non comporta alcuna perdita o spreco di materiale. L'input di materia prima equivale all'output del prodotto finito più la perdita trascurabile di gas di scarico, più la perdita di impurità dei rifiuti solidi; tutti gli scarti vengono riciclati al 100%, raggiungendo un tasso di utilizzo complessivo dei materiali pari a ≥99% e dimostrando un elevato livello di prestazioni di produzione pulita.
4.2 Caratteristiche della generazione ed emissione di inquinanti
1、Gas di scarico: le fonti di emissione di polveri sono altamente concentrate; questi possono essere trattati efficacemente mediante raccolta chiusa abbinata alla filtrazione a maniche. I COV sono prodotti a basse concentrazioni, senza emissioni maleodoranti o tossiche/pericolose; dopo il trattamento tramite adsorbimento su carboni attivi o ossidazione catalitica, possono essere scaricati stabilmente nel rispetto degli standard normativi.
2、Acque reflue: le acque reflue di produzione hanno una portata ridotta, una composizione semplice e un elevato tasso di riciclaggio; non vi è alcuno scarico continuo delle acque reflue. Le acque reflue domestiche vengono pretrattate prima di essere collegate alla rete fognaria comunale.
3、Rumore: le fonti di rumore sono concentrate all'interno dell'officina; Dopo l'applicazione dell'isolamento acustico dell'edificio, della riduzione delle vibrazioni delle apparecchiature e dell'attenuazione della distanza, i livelli di rumore al confine dell'impianto sono conformi agli standard di emissione.
4、Rifiuti solidi: tutti i rifiuti solidi vengono selezionati, raccolti e smaltiti in conformità con gli standard normativi; i rifiuti pericolosi sono soggetti alla tenuta dei registri dell'intero processo e vengono smaltiti da entità autorizzate e autorizzate, garantendo l'assenza di rischi di scarico non autorizzato o smaltimento improprio di rifiuti solidi.
5. Conclusioni e raccomandazioni
5.1 Conclusioni della Valutazione di Impatto Ambientale
Questo progetto è conforme alle politiche industriali nazionali; la scelta del sito è in linea con la pianificazione regionale; una volta attuate le varie misure di prevenzione e controllo dell’inquinamento proposte in questo rapporto, le emissioni di tutti i tipi di inquinanti rispetteranno costantemente gli standard applicabili; i rischi ambientali rimangono controllabili; e dal punto di vista della protezione ambientale, il progetto è fattibile.
5.2 Raccomandazioni
1. L'approvvigionamento delle materie prime PE riciclate è rigorosamente controllato; i rapporti sui test delle materie prime vengono conservati continuamente ed è severamente vietato l'uso di rifiuti plastici non conformi nello stabilimento.
2. Migliorare la chiusura ermetica delle officine di estrusione e miscelazione per garantire un'efficiente raccolta dei gas di scarico e sostituire regolarmente il carbone attivo.
3. Condurre un regolare monitoraggio ambientale e mantenere aggiornati i registri di protezione ambientale;
4. Le affermazioni ambientali e le dichiarazioni ambientali del prodotto devono essere coerenti con i rapporti di test di terze parti; sono severamente vietate false dichiarazioni ambientali.
Notizie correlate
- Vantaggi dei tubi di irrigazione in gomma rispetto ai tubi di irrigazione tradizionali
- Yongte può fornire un servizio di progetto chiavi in mano per l'impianto di decking WPC?
- Macchina per legname di plastica solida riciclata da 200x50 mm Testata con successo
- La macchina per la produzione di colonne Yongte WPC con coestrusione è stata testata con successo
- Come si possono utilizzare gli scarti della pellicola plastica per produrre prodotti compositi legno-plastica (WPC)?
- Impostazione della temperatura della macchina per estrusione WPC
Lasciami un messaggio