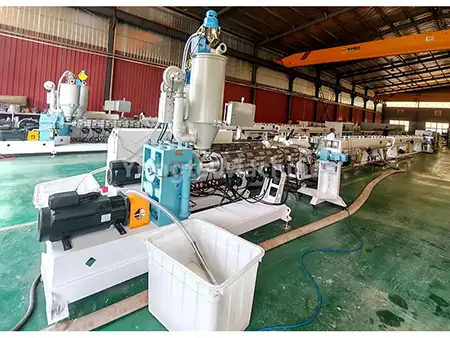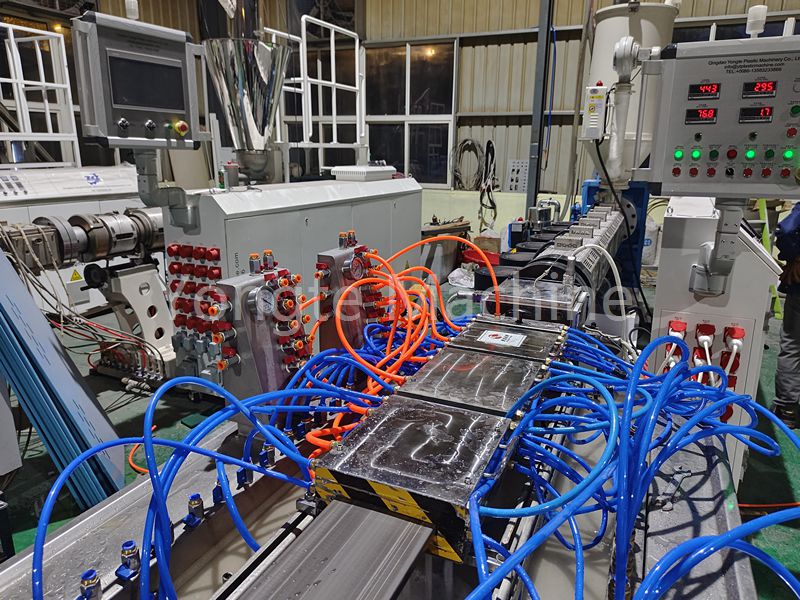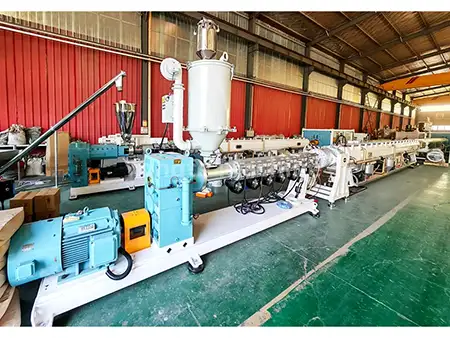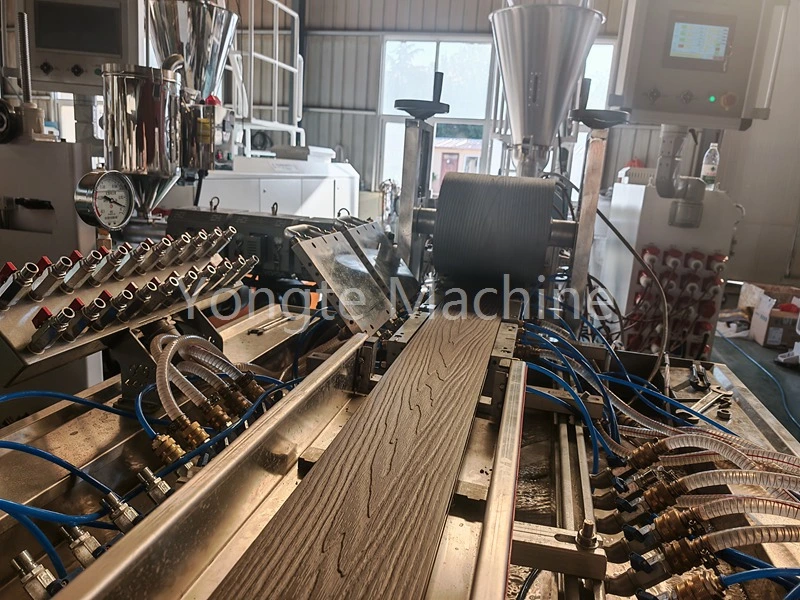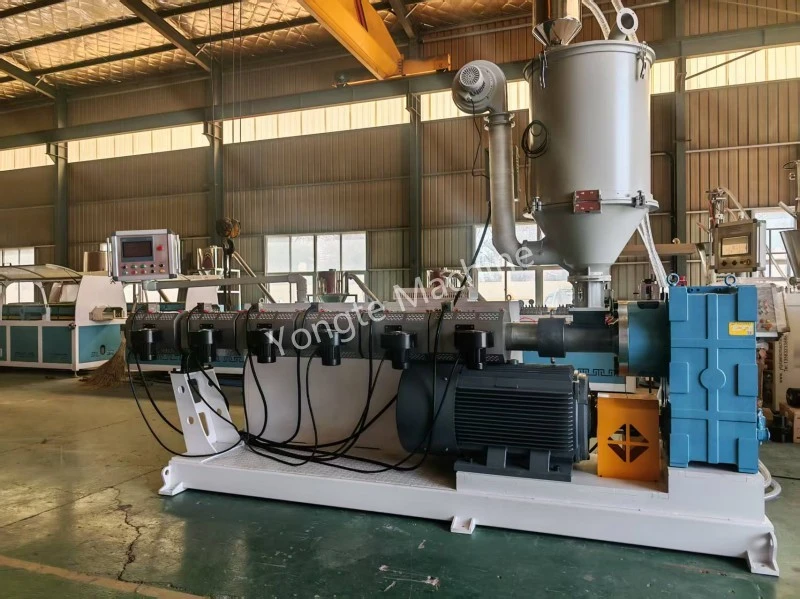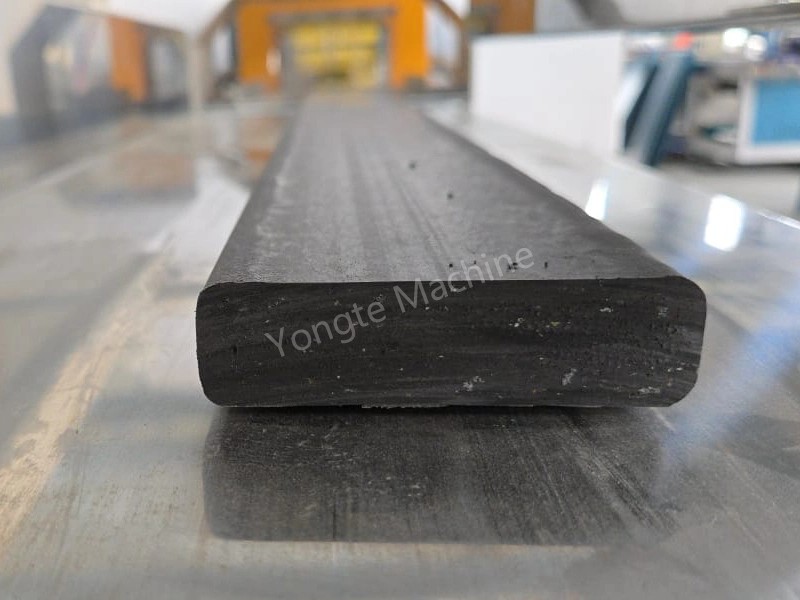
Impostazione della temperatura della macchina per estrusione WPC
Curva della temperatura di estrusione per composito legno-plastica PE (HDPE + polvere di legno)
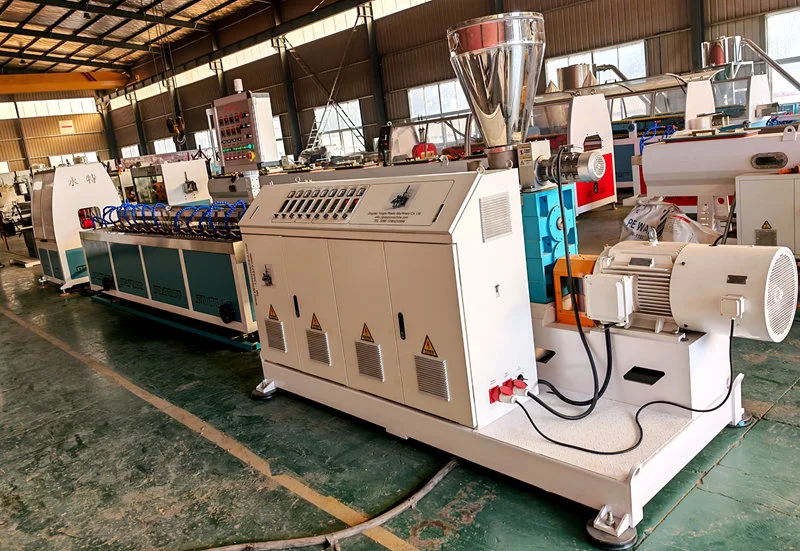
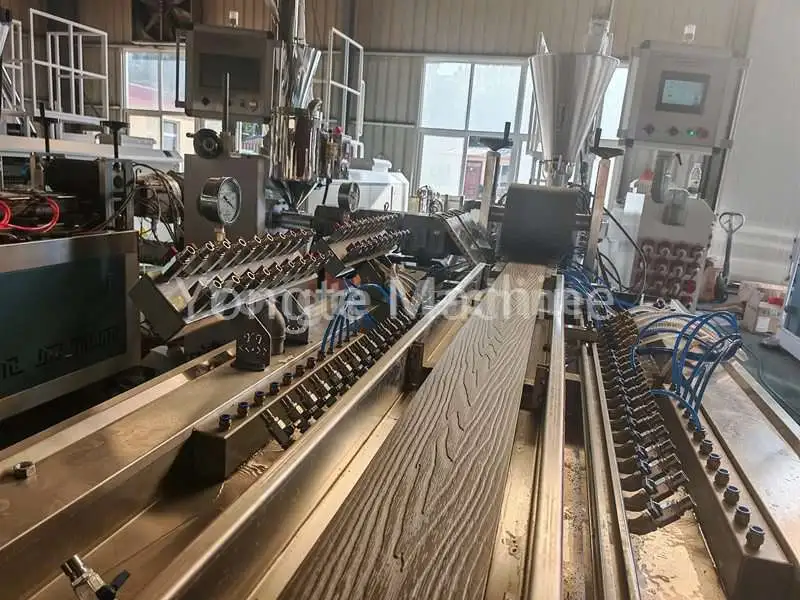
Scenari applicabili: linee di produzione di compositi in PE e polvere di legno (granulazione bivite piatta → stampaggio per estrusione bivite conica/monovite); per i compositi plastici PE-legno, le preoccupazioni principali sono il surriscaldamento localizzato, il contenuto di umidità e la carbonizzazione della polvere di legno; pertanto la temperatura massima del materiale non dovrebbe preferibilmente superare i 185 °C. Nel processo a due fasi, la fase di granulazione parallela a doppia vite garantisce una miscelazione, plastificazione e formazione di granuli uniformi da HDPE e polvere di legno; il successivo stampaggio del profilo viene poi eseguito mediante estrusore conico bivite o monovite. Questo approccio di lavorazione segmentato consente il controllo indipendente della temperatura in ciascuna fase, riducendo così il rischio di surriscaldamento localizzato. I compositi plastici PE-legno sono altamente sensibili alle condizioni di lavorazione; particolare attenzione deve essere posta alle eccessive temperature localizzate nella canna o nella trafila, all'umidità residua delle materie prime e alla carbonizzazione della polvere di legno ad alte temperature. Tali problemi possono causare macchie carbonizzate sulla superficie del prodotto, scolorimento o addirittura il degrado delle proprietà meccaniche. Di conseguenza, nella produzione effettiva, la temperatura del materiale deve essere rigorosamente controllata, con una temperatura massima preferibilmente non superiore a 185 °C.
I. Curva della temperatura di estrusione PE-WPC (fase di granulazione + fase di formatura del profilo)
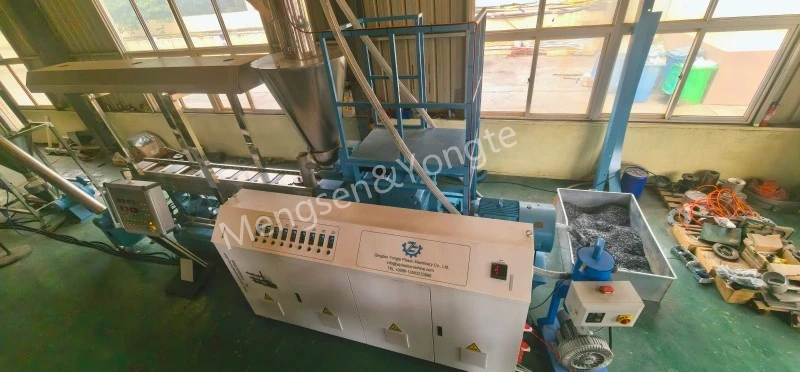
① Doppia granulazione parallela (granulazione del legno PE, doppia parallela nella stessa direzione)
Nella produzione effettiva, la temperatura dovrebbe essere regolata con precisione in base ai parametri della materia prima come il contenuto di polvere di legno, la dimensione delle maglie e l'indice di flusso di fusione dell'HDPE: maggiore è il rapporto di aggiunta della polvere di legno, maggiore è la difficoltà di lavorazione, rendendo necessario un monitoraggio più attento della stabilità della temperatura nella fase di plastificazione per prevenire l'accumulo di calore localizzato; quando la dimensione delle maglie della polvere di legno è più fine, la superficie specifica aumenta, rendendo più probabile la carbonizzazione, che richiede un'opportuna riduzione dell'intervallo di temperatura nella fase di omogeneizzazione. Inoltre, il controllo dell'approvvigionamento idrico nella fase di doppia granulazione piana deve essere implementato fin dalla fase di pretrattamento della materia prima; all'ingresso della polvere di legno nell'impianto è necessario testarne il contenuto di umidità e se supera il 5% deve essere effettuato un trattamento di essiccazione; in caso contrario, l'umidità che entra nel cilindro dell'estrusore può generare bolle di vapore ad alte temperature, che potrebbero compromettere l'uniformità della granulazione e portare a difetti dei pori interni nei prodotti estrusi finali durante il successivo stampaggio per estrusione.
Lunghezza del cilindro dalla bocca di alimentazione alla testa, per °C
|
settore |
Zona 1 (aggiunta) |
Zona 2 |
Zona 3 |
Zona 4-6 |
Zona 7-8 |
Zona 9 |
Testa di morte |
|
collocamento |
145~155℃ |
155~165℃ |
160~170℃ |
165~172℃ |
168~175℃ |
170~178℃ |
172~178℃ |
punti principali:
· Non impostare la sezione di alimentazione troppo in alto per evitare che la polvere di legno si ammorbidisca prematuramente e aderisca all'asta della vite, il che potrebbe causare ponti o impigliamento dell'asta.
· Le zone 3–5 costituiscono la sezione di miscelazione primaria, dove la temperatura viene gradualmente aumentata;
· Abbassare leggermente la testa dell'ugello per ridurre l'aumento di temperatura nella zona di taglio del fuso;
· La temperatura del fuso non deve superare i 185°C per periodi prolungati; in caso contrario, le fibre del legno subiranno una rapida carbonizzazione, con conseguente comparsa di macchie nere e un odore pungente simile al tabacco.
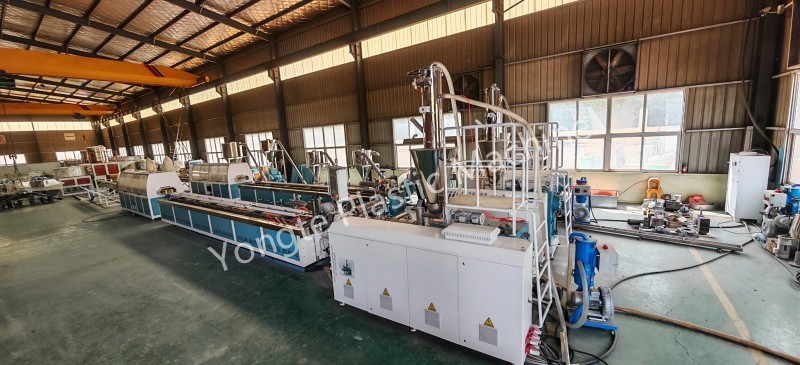
② Macchina formatrice (bivite conica SJSZ o monovite, per l'estrusione di decking/profili utilizzando pellet di legno-plastica)
Tabella dei parametri di temperatura dell'estrusore bivite conico
|
tipo di parametro |
Sezione di caricamento (Unità: °C) |
Intervallo di compressione (unità: °C) |
Sezione di scarico (unità: °C) |
Intervallo di misurazione (unità: °C) |
Temperatura della testa (unità: °C) |
Temperatura dello stampo (unità: °C) |
Temperatura di fusione misurata (unità: °C) |
|
Imposta la temperatura |
140~150 |
150~162 |
158~168 |
162~172 |
165~173 |
168~175 |
170~180 |
Tabella dei parametri di temperatura per l'estrusione a vite singola (strato superficiale coestruso/profilo semplice)
|
Categoria dei parametri |
Sezione di caricamento (Unità: °C) |
Intervallo di compressione (unità: °C) |
Intervallo di misurazione (unità: °C) |
Temperatura della testa (unità: °C) |
Temperatura dello stampo (unità: °C) |
|
impostare il valore |
135~145 |
148~160 |
158~168 |
162~170 |
165~172 |
✅ Principi di funzionamento della temperatura
1. L'impostazione della temperatura non equivale alla temperatura effettiva del materiale fuso; è essenziale utilizzare una sonda di fusione per eseguire misurazioni effettive della temperatura di fusione. A causa della generazione di calore causata dal taglio della vite, la temperatura di fusione misurata supera generalmente la temperatura impostata di 5–12 °C.
2. La temperatura nella sezione di scarico non deve essere impostata troppo alta. In questa regione, il vapore acqueo adsorbito e le sostanze volatili a basso peso molecolare all'interno della polvere di legno vengono rilasciati in grandi quantità; se la temperatura in questa zona è eccessivamente elevata, i gas potrebbero non riuscire a fuoriuscire in modo costante dal materiale fuso, il che può facilmente portare alla formazione di schiuma del fuso e innescare la degradazione termica della superficie della polvere di legno, con conseguente carbonizzazione.
3. La temperatura dello stampo deve essere leggermente superiore alla temperatura nella sezione di dosaggio per garantire che il materiale fuso mantenga una scorrevolezza sufficiente quando entra nella cavità dello stampo, facilitando così un riempimento e uno stampaggio regolari e riducendo la formazione di difetti di vaiolatura sulla superficie del prodotto causati da una scorrevolezza insufficiente; tuttavia, la temperatura dello stampo non deve essere eccessivamente elevata, in quanto una temperatura dello stampo eccessivamente elevata ridurrebbe la velocità di raffreddamento dello strato superficiale del materiale fuso, determinando l'adesione del materiale alla superficie dello stampo (incollaggio dello stampo) e potenzialmente causando accumulo di materiale e segni di bruciatura nelle aree in cui il materiale rimane per periodi prolungati.
Notizie correlate
- Vantaggi dei tubi di irrigazione in gomma rispetto ai tubi di irrigazione tradizionali
- Yongte può fornire un servizio di progetto chiavi in mano per l'impianto di decking WPC?
- Macchina per legname di plastica solida riciclata da 200x50 mm Testata con successo
- La macchina per la produzione di colonne Yongte WPC con coestrusione è stata testata con successo
- Come si possono utilizzare gli scarti della pellicola plastica per produrre prodotti compositi legno-plastica (WPC)?
- Applicazione per tubi permeabili all'acqua in gomma espansa
Lasciami un messaggio